La pressofusione dello zinco è un processo produttivo ampiamente utilizzato, apprezzato per la capacità di realizzare forme complesse con elevata precisione e ottime finiture superficiali. Tuttavia, presenta anche alcune criticità.
I difetti di colata, in particolare nella pressofusione, possono compromettere la qualità e la funzionalità del prodotto finito. In questo articolo analizziamo i principali difetti riscontrabili nella pressofusione di zinco, le loro cause, i relativi effetti e le possibili soluzioni per garantire prestazioni ottimali del prodotto.
Indice dei contenuti
- Introduzione ai difetti nella pressofusione di zinco
- Difetti sul prodotto finito
- Difetti comuni nella pressofusione di zinco
Introduzione ai difetti nella pressofusione di zinco

La pressofusione è un processo che consiste nell’iniettare metallo fuso ad alta pressione all’interno di uno stampo. Sebbene la pressofusione di zinco offra numerosi vantaggi – come alti ritmi produttivi e la possibilità di ottenere geometrie complesse – i difetti possono comprometterne l’integrità e l’aspetto finale.
Comprendere le cause alla radice di questi difetti è essenziale per ingegneri e responsabili di fonderia che desiderano migliorare la qualità dei prodotti e ridurre i costi di produzione.
Difetti sul prodotto finito

I difetti nella pressofusione di zinco possono avere conseguenze importanti:
- Cedimenti meccanici: Le porosità compromettono l’integrità strutturale.
- Problemi estetici: I difetti superficiali compromettono l’aspetto esteriore, importante nei prodotti consumer.
- Compromissione funzionale: problematiche dimensionali possono influire sull’assemblaggio e sulle prestazioni.
- Aumento dei costi: Scarti e rilavorazioni fanno salire i costi di produzione.
Difetti comuni nella pressofusione di zinco
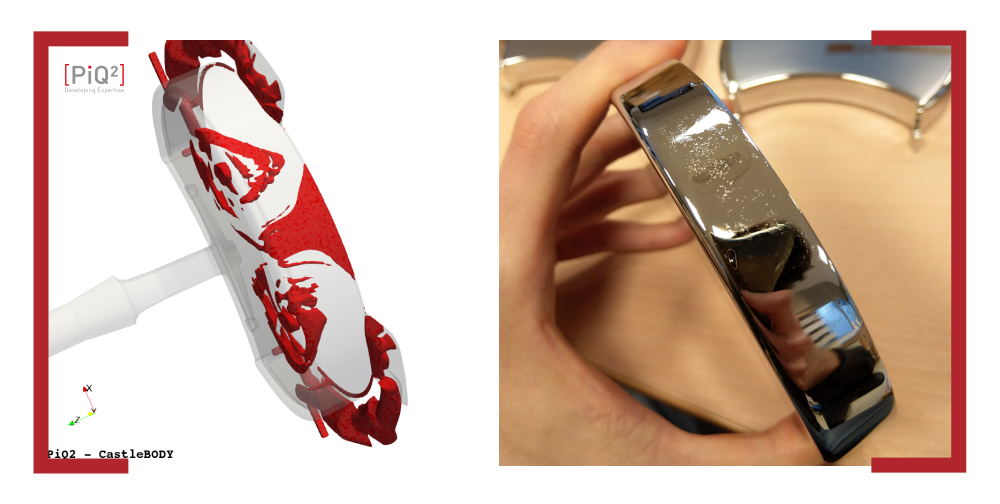
Di seguito vengono descritti i difetti più frequenti nella pressofusione di zinco, con le relative cause, conseguenze e soluzioni.
Porosità da gas e aria
La porosità da gas consiste nella presenza di piccole cavità all’interno del getto, causate dalla presenza di aria o gas intrappolati durante il processo di colata.
Cause:
- Sfoghi d’aria insufficienti nello stampo
- Velocità di iniezione errate che causano eccessiva turbolenza
- Progettazione non ottimale dei canali di colata
Effetti:
- Riduzione della resistenza meccanica
- Possibilità di perdite nei componenti che richiedono tenuta a pressione.
Per ridurre la porosità e l’intrappolamento d’aria, è fondamentale ottimizzare sia i parametri del processo di pressofusione sia la progettazione dello stampo.
La regolazione corretta del profilo di velocità dell’iniezione, limitando la turbolenza, può contribuire a minimizzare l’inclusione di aria nel metallo fuso. L’ottimizzazione del progetto dello stampo, con particolare attenzione alla disposizione degli sfoghi d’aria, consente una più efficace evacuazione dei gas durante il riempimento. È inoltre opportuno migliorare la geometria dei canali di colata per garantire un flusso più regolare e meno turbolento, riducendo così il rischio di intrappolamento di gas.
L’impiego di software di simulazione come Castle, consente agli ingegneri di prevedere e correggere eventuali problematiche legate alla formazione di porosità prima della produzione reale, migliorando la qualità del getto e riducendo i difetti.
Blister superficiali
I Blister, ovvero bolle superficiali, si manifestano come rigonfiamenti sulla superficie causati da gas intrappolati appena sotto la superficie del getto.
Cause:
- Gas intrappolato sotto la superficie
- Eccessivo uso di distaccante
- Temperature dello stampo troppo elevate in superficie
Effetti:
- Superficie esteticamente compromessa
- Maggiori scarti per motivi estetici
La formazione di blister può essere contrastata controllando i fattori che causano l’intrappolamento di gas sotto la superficie del getto. Una riduzione dell’uso di distaccanti, oppure la sostituzione con prodotti che generano meno gas alle alte temperature, consente di limitare la formazione di gas indesiderati. Inoltre, il mantenimento di una temperatura ottimale dello stampo aiuta a evitare punti caldi che favoriscono la comparsa delle bolle.
Castle permette di ottimizzare questi parametri, modellando sia il deflusso dell’aria durante il riempimento sia il comportamento termico dello stampo durante la solidificazione.
Porosità da ritiro e risucchi superficiali
Le porosità da ritiro sono cavità generate dalla contrazione dello zinco durante la solidificazione, mentre i risucchi superficiali sono depressioni sulla superficie del getto causate da cavità da ritiro che si formano appena sotto lo strato superficiale.
Cause:
- Raffreddamento non corretto per distribuzioni di temperature non uniformi nello stampo
- Alimentazione di metallo insufficiente per compensare il ritiro
- Geometrie complesse con spessori disomogenei
Effetti:
- Indebolimento strutturale del getto
- Difetti estetici sulla superficie
Per prevenire porosità da ritiro e cavità da ritiro, è essenziale garantire un raffreddamento e una solidificazione uniformi in tutto il getto.
Questo obiettivo si raggiunge ottimizzando la progettazione del componente e dello stampo per assicurare una distribuzione di temperature omogenea, e dimensionando i canali di colata per garantire un adeguato apporto di metallo liquido in grado di compensare il ritiro volumetrico. L’analisi della distribuzione delle temperature tramite software di simulazione consente di individuare eventuali zone calde indesiderate e di intervenire sul processo o sul design per evitare solidificazioni irregolari e la formazione di cavità da ritiro.
Erosione e incollaggi
L’erosione consiste nel deterioramento della superficie dello stampo, mentre gli incollaggi si verificano quando lo zinco fuso aderisce allo stampo, generando difetti sul getto al momento dell’estrazione.
Cause:
- Reazioni chimico-fisiche tra lo zinco fuso e il materiale dello stampo.
- Temperature elevate dello stampo che favoriscono il fenomeno di incollaggio.
- Velocità elevate della lega all’interno della cavità che aumentano l’erosione.
Effetti:
- Danneggiamento dello stampo con conseguente riduzione della sua vita utile.
- Difetti superficiali sul getto che richiedono rilavorazioni.
Prevenire l’erosione implica ridurre le reazioni chimiche tra il metallo fuso e il materiale dello stampo. La regolazione della temperatura di colata e della velocità di iniezione della lega ai livelli ottimali riduce la propensione all’erosione.
Inoltre, una corretta gestione termica dello stampo, unitamente a un adeguato design del sistema di colata, può prolungare la vita utile dello stampo e migliorare la qualità della superficie del getto.
I software di simulazione possono modellare l’interazione tra il metallo fuso e le superfici dello stampo sia durante il riempimento che durante la solidificazione, aiutando a sviluppare strategie per ridurre i difetti da erosione.
Ottimizzazione del processo tramite strumenti di simulazione
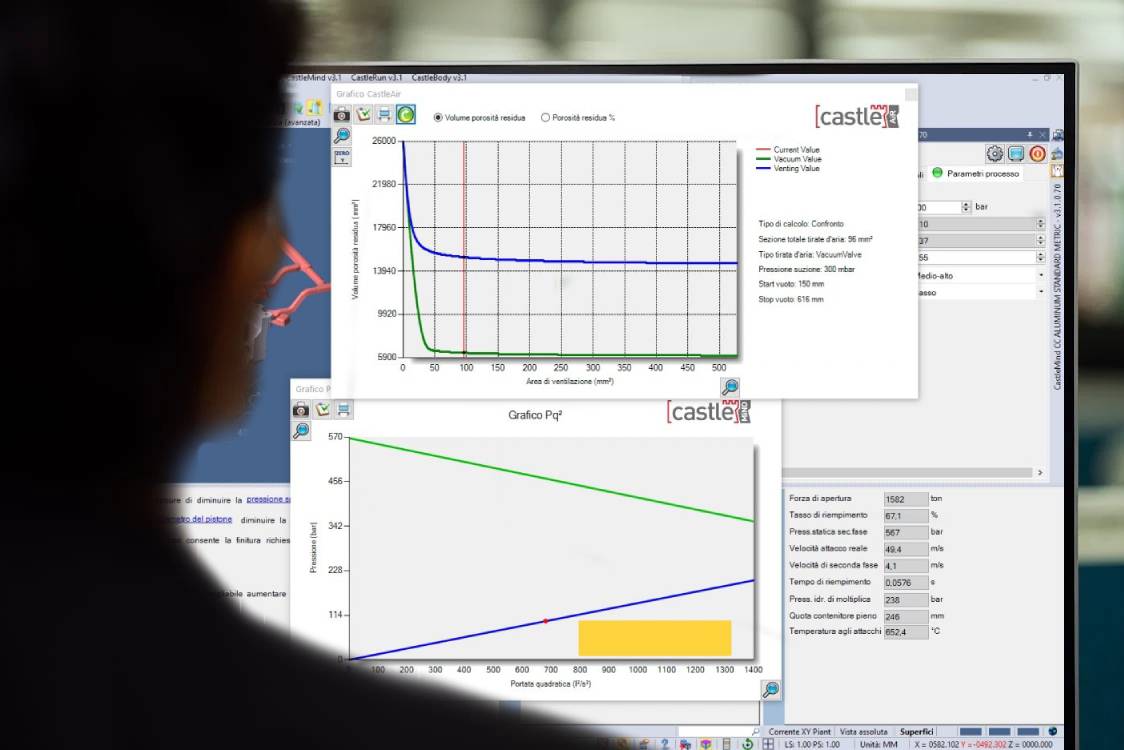
Affrontare i difetti di pressofusione richiede una comprensione approfondita del processo. Software come Castle, creato da PiQ2, offrono strumenti avanzati per prevedere e ridurre i difetti prima della produzione.
Vantaggi:
- Ottimizzazione del processo: simulare parametri per trovare le condizioni ideali
- Progettazione stampo: ottimizzare fin dalla fase iniziale
- Previsione dei difetti: identificare zone soggette a difetti
- Riduzione dei costi: minimizzare le campionature e modifiche dello stampo
Grazie a questi strumenti, ingegneri e responsabili di fonderia possono migliorare la qualità del prodotto e ridurre i difetti in fase di pressofusione.
Conclusioni
Capire cause ed effetti dei principali difetti nella pressofusione di zinco è essenziale per realizzare componenti di alta qualità.
Affrontare problemi come porosità, blister, ricali superficiali ed erosione permette di migliorare sia le prestazioni che l’estetica dei prodotti.
L’adozione di strumenti come Castle consente un approccio proattivo nella prevenzione dei difetti, garantendo efficienza e risultati eccellenti nella produzione tramite pressofusione di zinco.